Пройдите через линию панелей верфи, и вы обычно услышите одно и то же: плазменная горелка не является узким местом. Профили ребер жесткости, плоские стержни, луковичные лыски, уголки и Т-образные профили проходят через станцию резки за считанные секунды, но линия по-прежнему теряет часы каждую смену. На действительно производительных линиях плазменной резки профилей жесткости в судостроении разница редко заключается в чистой мощности плазмы. Именно так сочетаются обработка, параметры резки, состояние валков и последующая сортировка.
Мы строим сверхмощные станки для сталелитейных заводов, прокатных заводов и верфей, и на протяжении более двадцати лет мы проводили много времени, стоя возле линий по производству панелей и наблюдая, куда на самом деле исчезает продукция. В этой статье собраны эти наблюдения.
Контент
Производительность на линии резки ребра жесткости легко измерить плохо. Метры резки в час звучат впечатляюще, но ничего не говорят о переработке. Важным показателем является то, сколько готовых профилей достигают подгонки без шлифовки, правки или повторной резки. На практике три цифры говорят о том, действительно ли линия продуктивна:
Линии, получившие хорошие оценки по всем трем критериям, обычно имеют одни и те же конструктивные решения: автономное программирование с уже проверенным размещением, автоматический контроль высоты резака, которому операторы доверяют, а не игнорируют, и достаточное количество резаков для резки полос на умеренной скорости вместо одной резака, работающего до предела температуры. Тепловложение является скрытым ограничением. Запуск 12-миллиметрового плоского прутка на максимальной скорости, которую позволяет станок, может выглядеть хорошо на дисплее, но последующее удаление окалины и упрочнение кромок обходятся дороже, чем полученная скорость.
Профили ребер жесткости не являются единым продуктом. Каждая геометрия по-разному реагирует на плазму, и линия, оптимизированная для одной, будет замедляться на другой.
| Тип ребра жесткости | Типичная толщина | Общий подход к резке | Где теряется продуктивность |
|---|---|---|---|
| Плоский пруток (полоса из пластины) | 6-20 мм | Многогорелочная резка полос с общей линией кромок | Ширина полосы и точность реза; выход гнездования |
| Лампа плоская (HP) | 8-16 мм | Плазменная резка по длине, часто с подготовкой кромок. | Стабильность высоты факела; качество сварочной кромки |
| Угол (Л) | 6-15 мм | Плазма, иногда с отдельным проходом для резки фаски | Второй проход — скрытое узкое место |
| Т-образное сечение | 10-25 мм | Стенка и фланец вырезаются отдельно, затем свариваются. | Вырезанная прямоугольность сокращает время подгонки |
| Трапециевидный | 6-12 мм | Плазма с вращением горелки | Острые углы и удаление окалины |
Если две геометрии имеют одинаковую толщину и материал, группировка их в один план раскроя и резка за один проход часто является самым большим увеличением производительности, доступным без покупки нового оборудования. Резка по общей линии — это то, что делает ее практичной, и стоит спроектировать компоновку пластины вокруг нее, а не рассматривать ее как второстепенную мысль.
Спросите линейного начальника, куда идет смена, и вы получите список, который на удивление мало связан с головкой фонаря:
Обратите внимание, сколько из этих предметов являются механическими, а не электрическими. Равномерность и управляемость — две вещи, которые чаще всего не учитываются в бюджете, и именно от них отдача длится дольше всего.
Прежде чем лист или рулон достигнет горелки, он проходит через правильные валки. После резки полосы жесткости часто проходят через прижимные и правильные валки на пути к линии раскроя. Эти валки работают тихо, и когда они изнашиваются, это чувствует вся линия.
Правильный валик, потерявший свою коронку, или подающий валик с изношенной канавкой привносят в полосу выпуклость и изгиб. Изогнутые профили подаются неравномерно, поэтому регулировка высоты резака постоянно корректируется, и качество кромки падает. Оператор компенсирует это снижением скорости, и потеря становится постоянной, воспринимаемой как норма.
Повторная переточка рулона восстанавливает диаметр, выпуклость и чистоту поверхности, и это обычно обходится гораздо дешевле, чем уже потерянная производительность. Для длинных и тяжелых рулонов мы рекомендуем выбирать размер станка в соответствии с рулоном, а не для средней работы, поскольку токарный станок, который только способен на это, будет работать медленно в течение всего срока службы.
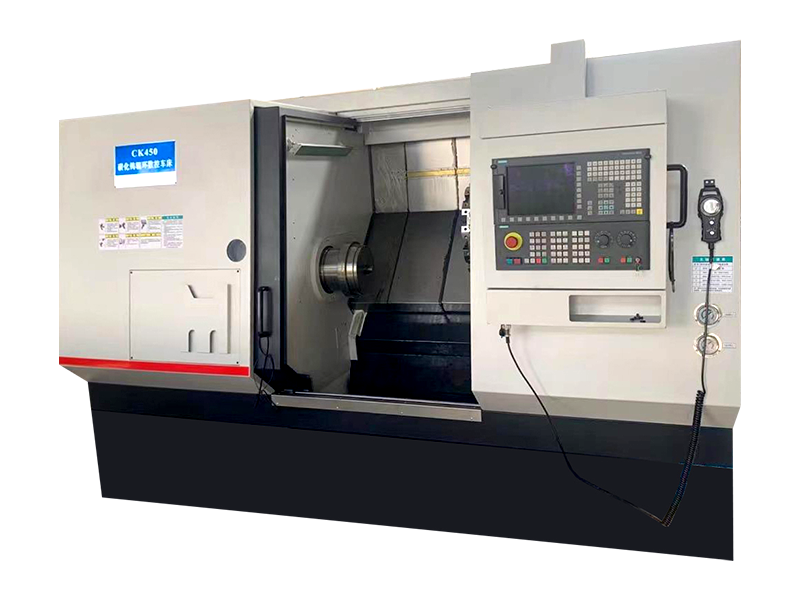
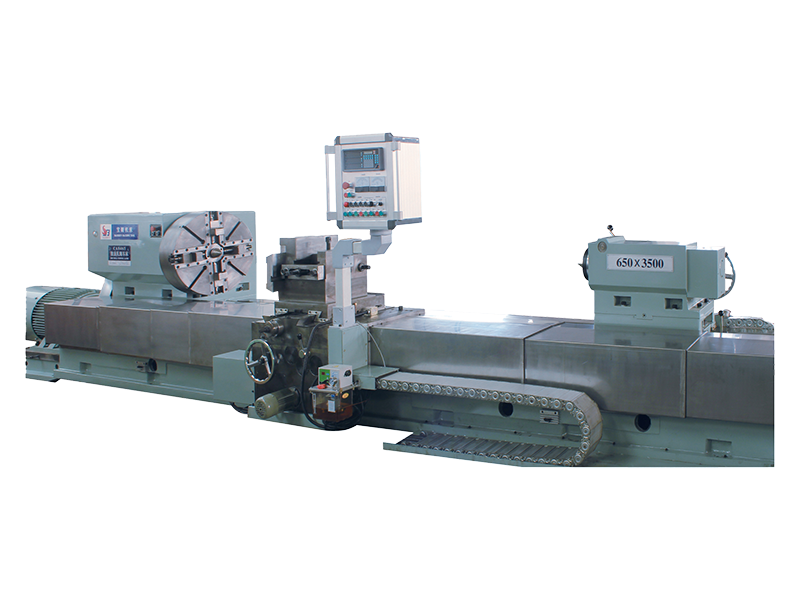
 CK84125 Токарный станок с ЧПУ для восстановления тяжелых валков Этот сверхмощный токарный станок предназначен для ремонта больших и тяжелых валков на месте и обрабатывает заготовки диаметром 1250 мм и длинные станины до 7000 мм. Посмотреть продукт →
Как только на заводе признают, что состояние валков влияет на качество резки, следующим вопросом будет то, где валки подлежат восстановлению. Их отправка требует двух вещей: транспорта и очереди. Рулон, который отправляется в понедельник и возвращается через три недели, обходится линии гораздо дороже, чем указано в счете за обработку.
Наличие на заводе токарно-карусельного станка меняет этот расчет. Рулоны можно перевернуть во время запланированной остановки на выходные, сверить с исходным чертежом и вернуть в эксплуатацию до следующей смены. Станки, сочетающие токарную и фрезерную обработку в одной установке, еще больше снижают трудоемкость, что важно, когда рулон весит несколько тонн и для каждого подъема требуется кран и два человека.
Валковые работы на верфи шире, чем простая токарная обработка. Компоненты с канавками, надрезами и кольцами требуют одинакового сочетания жесткости и контроля, поэтому мы внимательно рассмотрели какие валковые вырубные станки с ЧПУ должны обеспечить в судостроении .
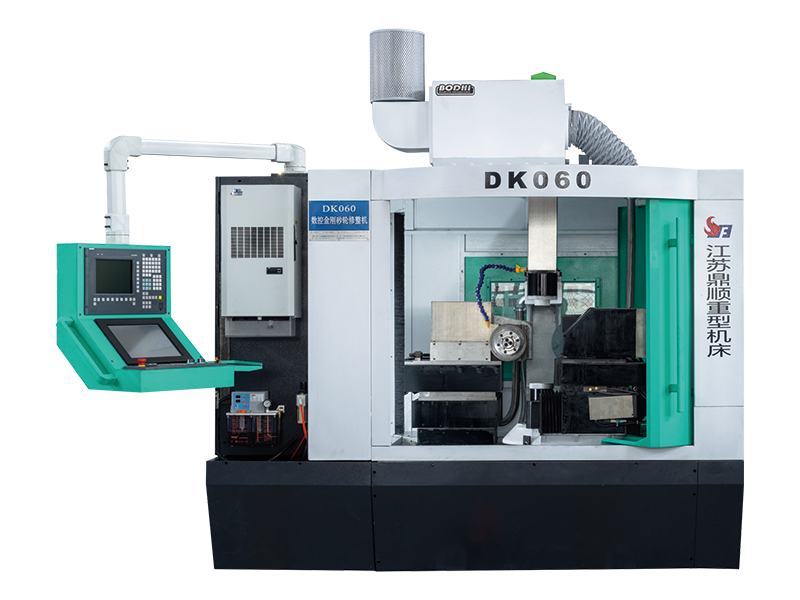
 XK500G Многофункциональный станок с ЧПУ для обработки рулонов Этот многофункциональный станок с ЧПУ предназначен для обработки валков на верфи и поддерживает арматуру диаметром 6–50 мм и прокатывает ее диаметром до 500 мм. Посмотреть продукт →
Когда верфь просит нас процитировать токарный станок, разговор всегда начинается с одного и того же короткого списка:
Последние два пункта покупатели пропускают и позже сожалеют. Машина, которую никто на заводе не может с уверенностью настроить, будет простаивать без дела, какими бы хорошими ее характеристики ни выглядели на бумаге.
Для предприятий, занимающихся обработкой чугунных и кованых стальных валков с точными допусками, практичным решением обычно является тяжелая, жесткая машина с простым управлением, а не самая автоматизированная машина в прайс-листе.
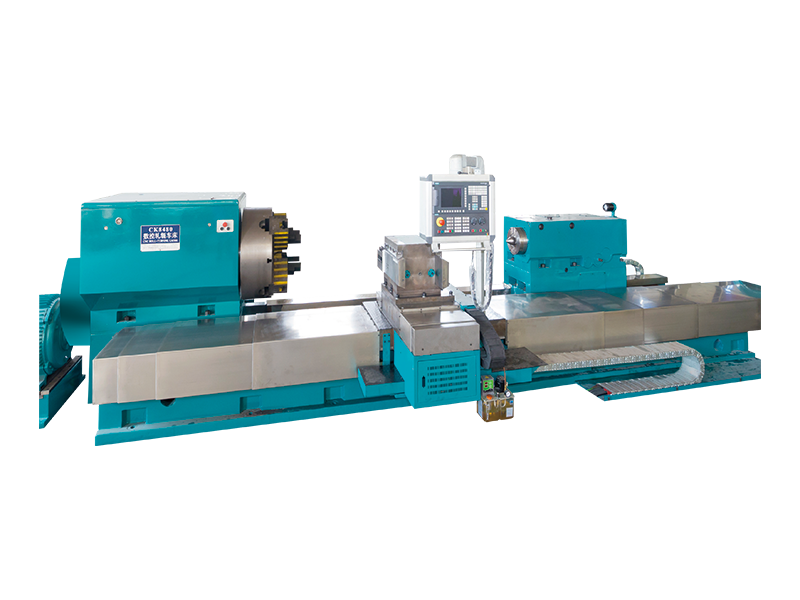
 CK8480 Токарный станок с ЧПУ для точной токарной обработки Этот жесткий токарный станок с ЧПУ предназначен для цехов тонкой токарной обработки валков из чугуна и кованой стали и обрабатывает заготовки диаметром 800 мм и грузоподъемностью до 16 тонн. Посмотреть продукт →
Если линия резки ребра жесткости идет медленнее, чем должна быть, не начинайте с источника тока плазмы. Сначала проверяйте лист, затем рулоны, затем план раскроя и только потом параметры раскроя. По нашему опыту, механическая часть линии производства панелей, то есть подающие ролики, правильные устройства, обработка и сортировка, приводит к большим потерям продукции, чем когда-либо при использовании горелки. Отремонтируйте эту сторону, и то же оборудование будет производить заметно больше профилей за смену с меньшими затратами на шлифовку и меньшими неожиданностями при сборке.

 Скачать материал
Авторское право @ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Все права защищены.


 English
 русский
 Español
 عربى