Монтажник подходит к недостроенной стальной раме с планшетом в руке. На экране тот же кадр появляется как полупрозрачная 3D-модель, выровненная с настоящей сталью перед ним. Одна скоба повернута не в ту сторону. Он ловит его примерно за четыре секунды, прежде чем закручивается хотя бы один болт.
В этом практическое преимущество программного обеспечения для производства дополненной реальности в сталелитейном цехе: не демонстрация голограммы, а проверка, происходящая на заготовке в момент завершения работы. Ниже мы рассмотрим, что на самом деле делает программное обеспечение, где оно зарабатывает, что нужно проверить перед покупкой и почему обработанная деталь по-прежнему решает, говорит ли наложение правду.
Контент
По своей сути программное обеспечение берет 3D-модель, которая уже существует в вашем инженерном отделе, и привязывает ее к физической части. Регистрация обычно выполняется с помощью реперных маркеров, размещенных на заготовке, или путем сопоставления видимых элементов, таких как отверстия, края и углы. После того как модель и сталь выровнены, оператор видит, как конструкция плавает над реальной сборкой, или видит реальную деталь через гарнитуру с нарисованной моделью сверху.
Результат непривлекательный и полезный: недостающие детали, перепутанные детали, неправильно расположенные элементы жесткости, несовпадение расположения отверстий, кронштейн, установленный не с той стороны. Многие пакеты также содержат пошаговые инструкции по работе и позволяют оператору сделать фотографию или сделать короткую заметку, если что-то не так.
Три входа решают, работает ли что-либо из этого. Модель, которая отражает то, что на самом деле строится. Трекинг достаточно стабильный, чтобы накладка не плавала при движении оператора. И заготовка, геометрия которой настолько близка к модели, что сравнение что-то значит. Слабость любого из трех превращает многообещающий инструмент в украшение цеха, и слесари перестают ему доверять в течение недели.
По нашему опыту поставок станков на сталелитейные заводы, новые технологии выживают только тогда, когда они убирают работу, а не добавляют ее. Вот места, где программное обеспечение для создания дополненной реальности обычно окупается в первую очередь:
В таблице ниже представлено общее сравнение, основанное на обычных рабочих процессах в цехах, а не гарантия конкретной экономии.
| Проверить | Традиционный подход | AR-подход | Что меняется на практике |
|---|---|---|---|
| Ориентация участников | Лента, пометки мелом, поиск чертежей | Модель, наложенная на подогнанную деталь | Перевернутые детали, захваченные перед привинчиванием |
| Расположение отверстий и канавок | Измерительная лента, шаблоны из фанеры. | Наложенные целевые позиции | Меньше удаленных шаблонов |
| Первый выпуск | Ручные инструменты или КИМ, часто часы | Визуальное наложение плюс точечное измерение | Ускоренный выпуск в полную версию |
| Открытие переделки | Окончательная проверка или на месте | При сборке, перед сваркой | Исправления обходятся гораздо дешевле. |
| Документация | Бумажные заметки, отдельные фотографии. | Снимки, связанные с моделью | Более чистая передача между сменами |
| Зависимость от опыта | Сильная зависимость от старших монтажников | Руководство, видимое для менее опытного персонала | Более короткая кривая обучения |
Вот та часть, которую поставщики программного обеспечения редко помещают в брошюру. Наложение сравнивает две вещи: модель и сталь. Если сталь сместилась, наложение либо скрывает реальную ошибку, либо отмечает фантомную, и оба результата стоят денег. Точность отслеживания больших сборок часто измеряется миллиметрами; корпус ролика, седло кольца или посадка подшипника измеряются в сотых долях. Программное обеспечение представляет собой инструмент настройки и ориентации. Это не замена метрологии и никогда ею не станет.
Вот почему механическая часть цеха по-прежнему устанавливает потолок того, насколько может помочь AR. Валки, обработанные с одинаковым диаметром, канавки, фрезерованные на месте, и посадочные места, отшлифованные до нужного размера, придают накладке надежность, с которой можно сравнивать. Когда эти операции отклоняются, никакое умное программное обеспечение не компенсирует разницу. Предприятия, которые рассматривают управление процессом на станке как часть своей цифровой программы, получают гораздо больше от проверки на основе моделей, чем предприятия, рассматривающие эти два процесса как отдельные проекты. Подробнее об этой ссылке мы писали в взгляд на автоматизацию и управление процессами при обработке прокатных станов .
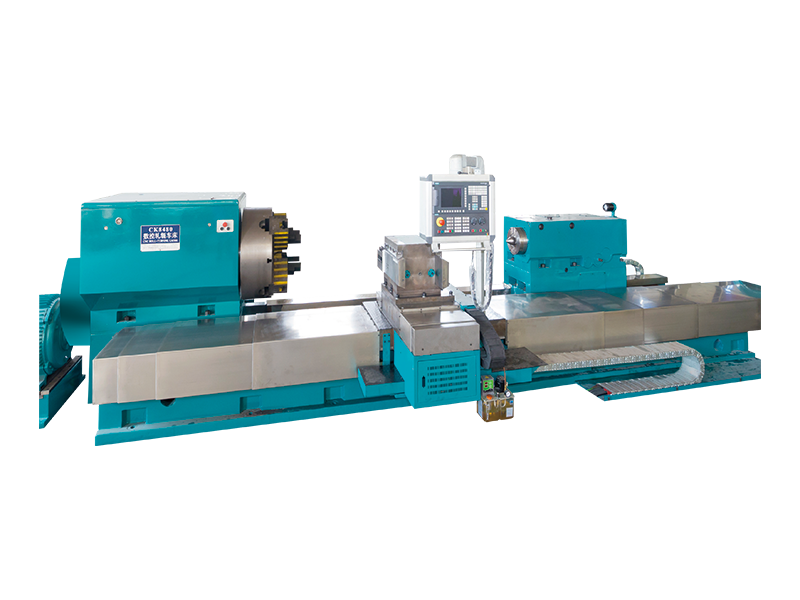
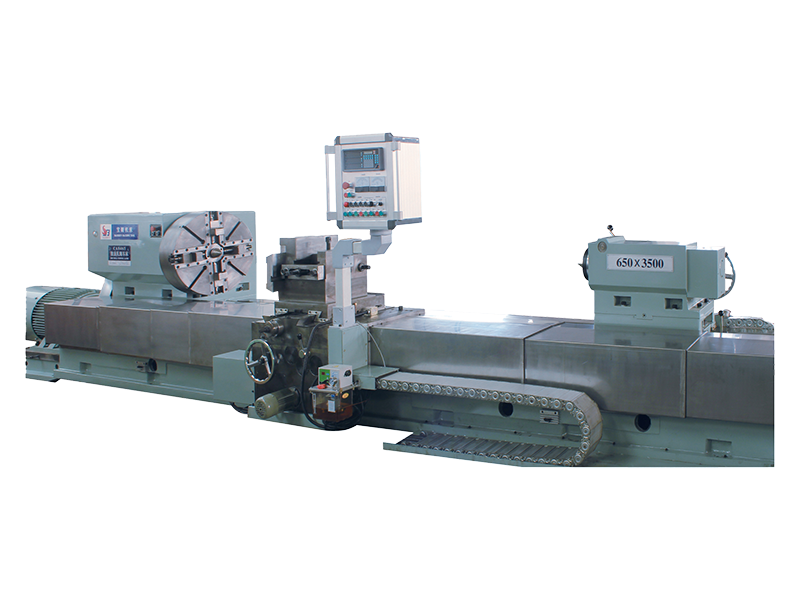
 CK84100 Тяжелый токарный станок с ЧПУ Мощный токарный станок для валков диаметром 1000 мм, длиной до 7000 мм и усилием резки 80 кН, обеспечивающий стабильное вращение валков для последующего контроля. Посмотреть продукт →
Серповидная канавка, вырезанная в неправильном положении, остается в неправильном положении, что бы ни показывала гарнитура. То же самое относится к макету шаблонной пластины, кольцевой фаске или смещенной шпоночной канавке. В этих случаях коррекция происходит на машине, а не на экране, и более дешевый путь — это машина, которая в первую очередь удерживает позицию.
Где AR действительно помогает со сложной геометрией, так это в подтверждении: проверка того, что перешлифованный валок вернулся к правильному профилю, что отремонтированный узел соответствует своей заводской модели или что запасная деталь принадлежит этому устройству, а не соседнему. Это вопросы ориентации, а ориентация — это именно то, на что хорошо отвечает наложение.
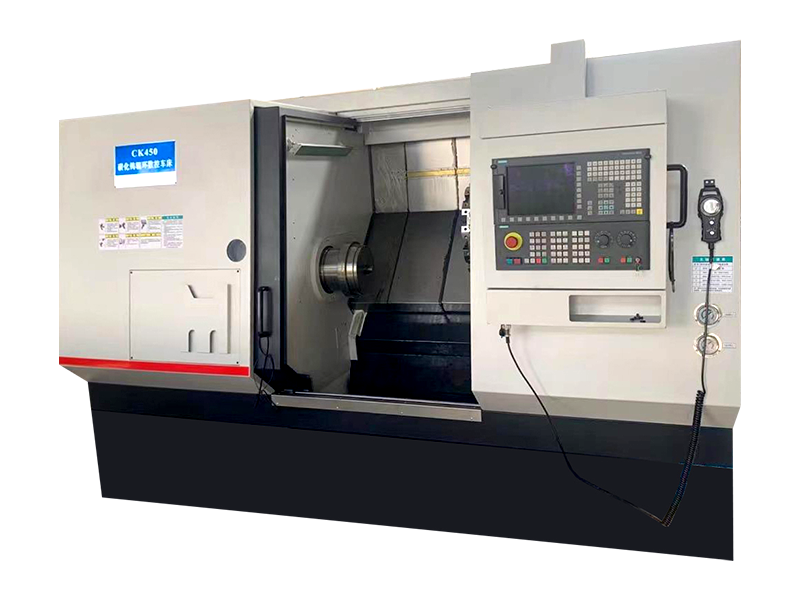
 XK500G Многофункциональный станок с ЧПУ для обработки рулонов Станок для обработки валков диаметром 500 мм и длиной 2500 мм с системой управления SINUMERIK, подходящий для обработки валков на сталелитейных заводах, где повторяемые профили поддерживают проверку. Посмотреть продукт →
Прежде чем подписать заказ на поставку, проработайте непривлекательные детали. Большинство неудачных пилотов, о которых мы слышим, не ошибались в технологии; они потерпели неудачу на моделях, которые никогда не обновлялись, на устройствах, которые не могли выжить в окружающей среде, или на том, что никто не нес за это ответственности.
| Класс устройства | Сильные стороны | Осторожность |
|---|---|---|
| Планшет или телефон AR | Низкая стоимость, привычный и простой способ фотосъемки | Руки заняты, маленькая площадь наложения, блики |
| Головной дисплей | Громкая связь, большое поле зрения | Более высокая стоимость, комфорт, батарея, попадание пыли |
| Проецируемые шаблоны | Ничего не держится, подходит для разметки | Фиксированный монтаж, ограничения прямой видимости |
Мы должны быть откровенны в том, что мы делаем. Мы не пишем программное обеспечение дополненной реальности. С 2002 года мы производим тяжелые станки для сталелитейных заводов, работы с роликами, кольцами и модельными пластинами, от наши мастерские в Цзянсу , и мы предоставили исследовательские и производственные программы, включая работу для Шанхайского института 704. Наши клиенты спрашивают нас о цифровых инструментах, потому что модель на экране должна соответствовать детали, снимаемой со станка.
Поэтому, когда цех планирует пилотную версию AR, мы смотрим на нее под тем же углом, что и на любой набор допусков: что держит машина, что говорят измерения и где на самом деле возникает ошибка. Например, линия шлифования, обеспечивающая повторяемую геометрию кольца, обеспечивает стабильную базовую линию накладки месяц за месяцем, и именно поэтому проверка на основе модели стоит лицензионных отчислений.
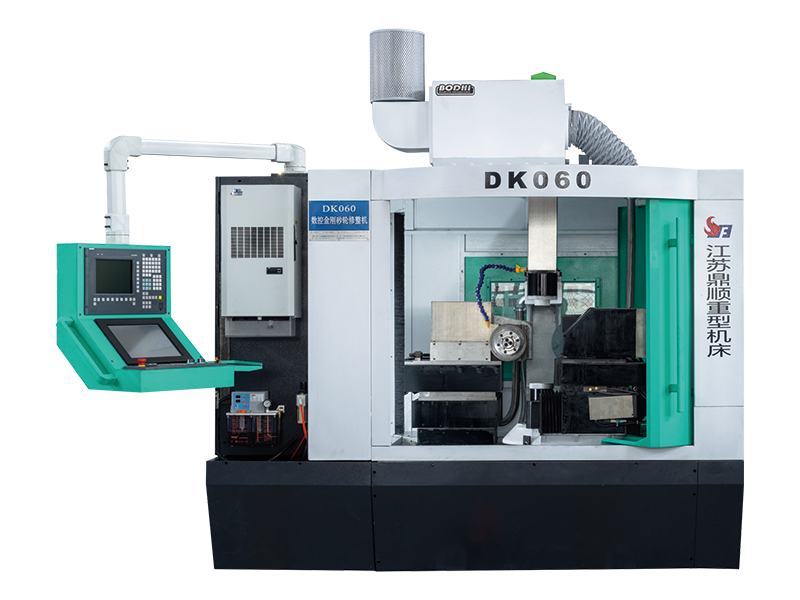
 SK001-5 Станок для шлифования роликовых колец с ЧПУ Ролико-кольцешлифовальный станок высокой жесткости диаметром 100–400 мм и микронными допусками, обеспечивающий повторяемую базовую обработку колец для проверок на основе моделей. Посмотреть продукт →
Выбирайте одно сборочное семейство, а не весь цех. Запустите пилотный проект на шесть-восемь недель и измерьте то, что действительно важно для руководителя производства.
Программное обеспечение для производства дополненной реальности само по себе не изменит сталелитейный цех, и любой поставщик, который утверждает обратное, не провел ни одной смены на производстве. То, что он делает хорошо, является узким и действительно ценным: он переносит определенные проверки раньше, в тот момент, когда исправление ошибки еще обходится дешево. Больше всего выигрывают те цеха, которые относятся к нему как к еще одному инструменту в цепочке, которая начинается со станка и заканчивается готовой сборкой, причем каждое звено имеет свой собственный допуск. Выполните эту цепочку правильно, и наложение на планшете станет последним и самым простым подтверждением уже выполненной работы правильно.

 Скачать материал
Авторское право @ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Все права защищены.


 English
 русский
 Español
 عربى