Изготовление металлоконструкций осуществляется с помощью повторяемых, надежных сварных швов. Независимо от того, собираете ли вы каркас склада, мостовую балку или базу тяжелого оборудования, проволока MIG, которую вы подаете в пистолет, напрямую влияет на скорость наплавки, уровень разбрызгивания и объем доработок, которые предстоит выполнить вашей команде в конце смены. Углеродистая сталь остается наиболее распространенным основным материалом в этих мастерских, и подбор проволоки для конкретной задачи заключается не в погоне за экзотическими сплавами, а в большей степени в понимании нескольких практических переменных.
Контент
Зайдите в большинство производственных цехов и на механизме подачи проволоки вы обнаружите ER70S-6. Это отраслевой стандарт для сварки MIG углеродистых сталей, поскольку он хорошо работает в широком диапазоне условий. Классификация включает более высокие уровни марганца и кремния, чем ER70S-3, что помогает проволоке выдерживать прокатную окалину, легкую ржавчину и общие условия производства стали, которая хранилась на открытом воздухе или с которой обращались в не совсем чистых перчатках.
В результате получается стабильная дуга, малое количество брызг и хороший внешний вид шва, не требуя при этом чистоты основного металла. Для строительных работ, где подгонка редко бывает идеальной, а поверхности не всегда свежеотшлифованы, такой допуск важен. ER70S-3 остается разумным выбором для чистого тонкого материала, а ER70S-7 может быть полезен, когда скорость движения высока или секции достаточно толстые, чтобы потребовать дополнительного раскисления. Но при изготовлении общих конструкций ER70S-6 охватывает большинство соединений.
В AWS A5.18 обозначение ER70S-6 содержит полезную информацию. «ER» означает стержень электрода, «70» указывает на минимальную прочность на разрыв 70 000 фунтов на квадратный дюйм, «S» означает сплошную проволоку, а «6» обозначает химический состав. Диаметры проволоки обычно указываются в дюймах или миллиметрах, причем в строительных мастерских наиболее распространены 0,030, 0,035 и 0,045 дюйма. Метрические эквиваленты, такие как 0,8 мм, 0,9 мм и 1,2 мм, широко доступны и на практике взаимозаменяемы.
Проволока должна поступать чистой, плотно намотанной, с равномерным медным покрытием, улучшающим проводимость и удобство подачи. Если поверхность выглядит тусклой или окисленной или катушка месяцами лежала во влажном углу, не думайте, что она будет работать так же, как и свежий материал. Проблемы с подачей часто начинаются с катушки, а не с пистолета.
Диаметр проволоки и защитный газ не являются независимыми параметрами. Небольшая проволока, выполняющая перенос короткого замыкания на тонком материале, ведет себя совсем иначе, чем проволока большего размера, выполняющая перенос распылением на толстую пластину. В таблице ниже приведены типичные отправные точки, но правильная настройка зависит от вашей машины, подготовки шва и положения.
| Диаметр проволоки | Типичная толщина основания | Режим передачи | Защитный газ | Примечания |
|---|---|---|---|---|
| 0,030 дюйма / 0,8 мм | До 1/8 дюйма (3 мм) | Короткое замыкание | 75 % Ar / 25 % CO2 | Подходит для тонких листов, прихваток и работ вне рабочего места. |
| 0,035 дюйма / 0,9 мм | 1/8–1/4 дюйма (3–6 мм) | Короткое замыкание or spray | 75–85 % Ar/CO2 | Универсальный выбор для изготовления общих конструкций. |
| 0,045 дюйма/1,2 мм | 1/4–1/2 дюйма (6–12 мм) | Спрей | 85–92 % Ar/CO2 | Более высокая наплавка для более толстых секций и длинных тиражей |
| 0,052 дюйма / 1,4 мм | Более 1/2 дюйма (12 мм) | Спрей | 90–95 % Ar/CO2 | Тяжелые строительные работы, где объем заполнения имеет значение |
Выбор газа влияет не только на плавность дуги. Смеси с более высоким содержанием аргона имеют тенденцию давать более плавную дугу и меньшее количество брызг, в то время как повышенное содержание CO2 может улучшить проплавление более толстого материала за счет более жесткой дуги. Для конструкционной стали распространенным компромиссом является смесь 75–85% аргона с CO2. Если работа требует глубокого проплавления толстого листа, возможно, стоит проверить более высокий процент CO2, но следует ожидать соответствующей регулировки напряжения и скорости подачи проволоки.
Выбор провода – это только половина дела. Состояние питателя, лайнера и пистолета имеет такое же значение, как и этикетка на шпуле. Храните проволоку в сухом месте и дайте запечатанным упаковкам достичь комнатной температуры перед открытием, чтобы избежать конденсации. При установке новой катушки проверьте приводные ролики на наличие мусора и отрегулируйте натяжение в соответствии с рекомендациями производителя; слишком сильное натяжение может деформировать проволоку и вызвать проблемы с подачей, а слишком слабое натяжение приводит к проскальзыванию и неустойчивому зажиганию дуги.
Периодически проверяйте вкладыш и заменяйте его, если он изношен или перекручен. Грязная гильза может поцарапать медное покрытие и отложить мусор на контактном наконечнике, что приведет к пористости и плохой стабильности дуги. Используйте контактный наконечник, соответствующий диаметру проволоки, и замените его, когда отверстие станет овальным. Наконец, подтвердите полярность: проволока из твердой углеродистой стали обычно работает на положительном электроде постоянного тока (DCEP). Если дуга кажется неправильной, а шов выглядит плоским и широким с чрезмерным количеством брызг, проверьте провода, прежде чем прикасаться к настройкам.
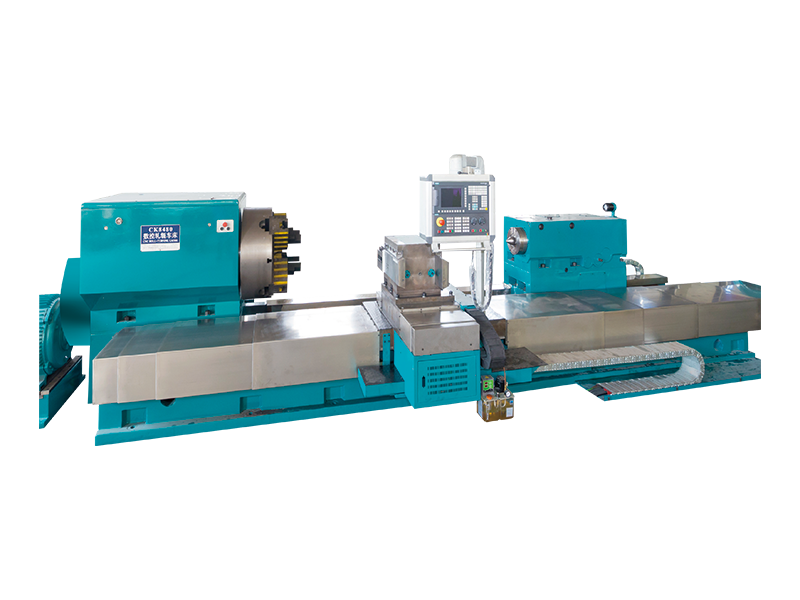
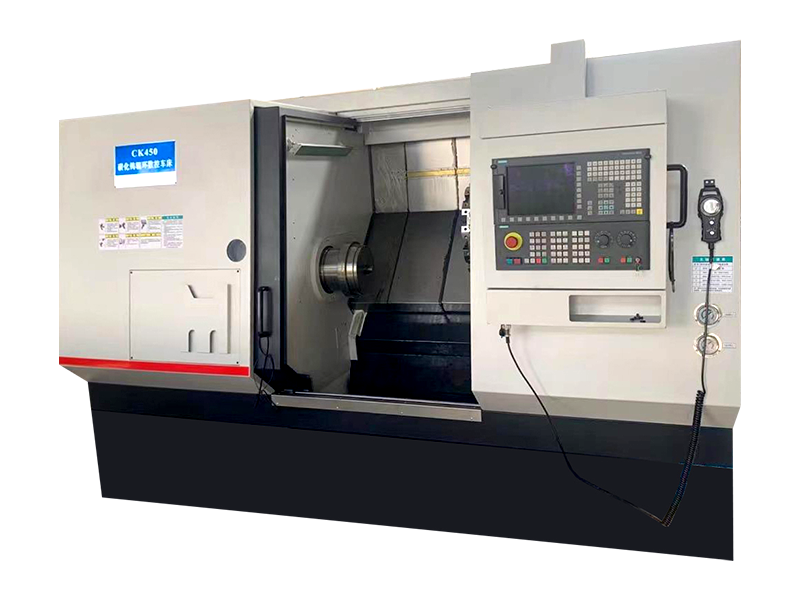
Легко сосредоточиться на сварочном пистолете и забыть, откуда взялся луч или пластина. Конструкционная сталь начинается с слябов и блюмов, которые прокатываются в прокатном стане, а валки, образующие эти секции, должны быть обточены и отшлифованы до точных профилей. Когда диаметр валков или качество поверхности колеблются, готовая сталь может различаться по толщине и плоскостности, что позже проявляется в виде проблем с подгонкой в производственном цехе. Сталелитейные заводы полагаются на Токарно-карусельные станки с ЧПУ для точной обработки промышленных валков и мощные токарные станки с ЧПУ для точного диаметра и чистовой обработки поверхности чтобы сохранить эти рулоны в хорошем состоянии.
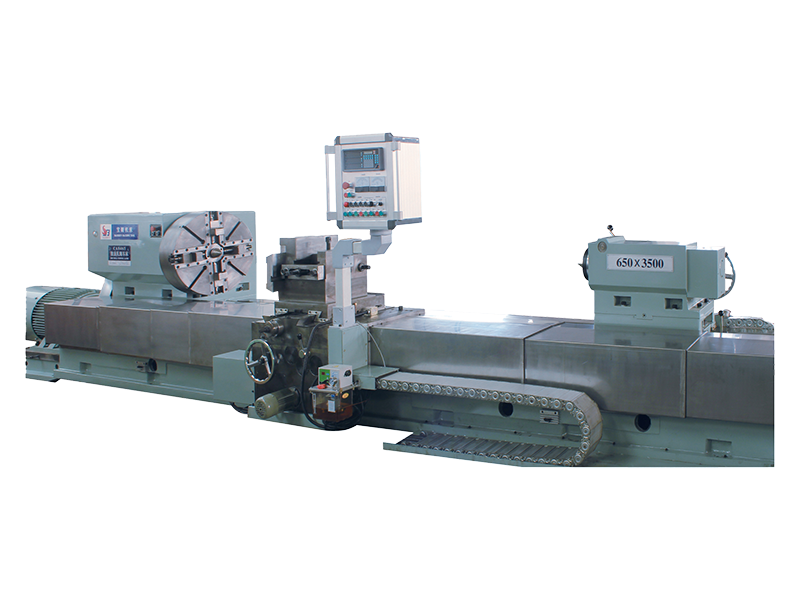
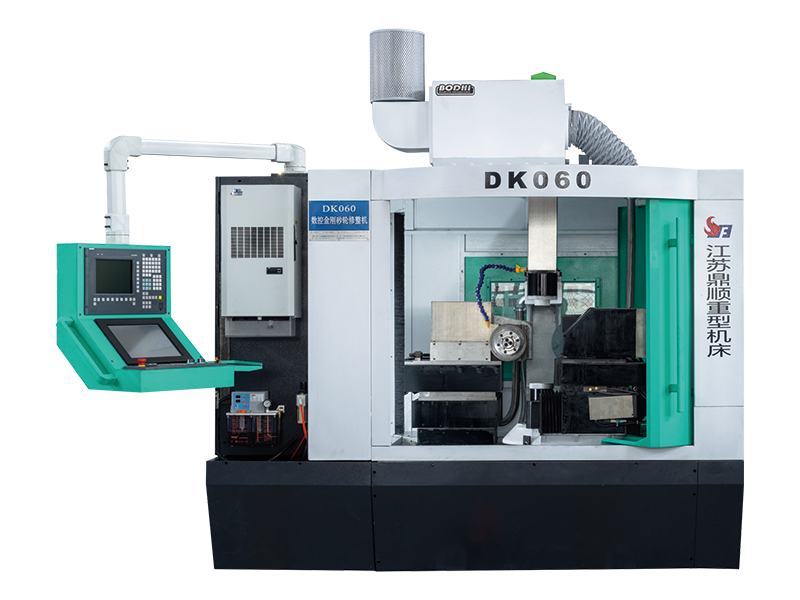
Наша компания более двух десятилетий поставляет тяжелые станки сталелитейным предприятиям, в том числе вальцово-токарные и вальцово-кольцешлифовальные станки, используемые в ремонтных мастерских и прокатных цехах. Высокопроизводительный прецизионный токарный станок с ЧПУ CK8465 создан для больших валков, требующих надежного контроля диаметра, а вертикальный шлифовальный станок MK630L обеспечивает чистовую обработку поверхности колец валков. Это не сварочные аппараты, но они располагаются перед каждым сварным швом конструкционной стали: лучшие валки означают более прочную сталь, а более прочная сталь означает меньше неожиданностей при сборке.
 CK8465/3500 Тяжелый токарный станок с ЧПУ Для больших валков, требующих надежного контроля диаметра, этот сверхмощный токарный станок с ЧПУ обрабатывает заготовки диаметром от 650 мм до 3500 мм, поддерживая стабильную сталь перед сваркой. Посмотреть продукт →
 MK630L Вертикальный станок для шлифования роликовых колец с ЧПУ Для прецизионной чистовой обработки роликовых колец этот вертикальный шлифовальный станок поддерживает заготовки диаметром 50–400 мм и обеспечивает высокое качество поверхности, помогая сталелитейным заводам улучшить консистенцию валков перед сваркой. Посмотреть продукт →
Прежде чем зажечь дугу на стыке конструкции, выполните краткий контрольный список. Это занимает несколько минут и предотвращает большинство распространенных дефектов, которые приводят к необходимости переделки.
Сварочная проволока MIG из углеродистой стали для изготовления конструкционных сталей не должна быть сложной. ER70S-6 подходит для большинства повседневных работ, правильный размер и подбор газа обеспечивают стабильность дуги, а хорошие рабочие навыки защищают проволоку от механизма подачи до контактного наконечника. Остальное зависит от подготовки и последовательности. Когда сталь сама по себе имеет прочные размеры, работа сварщика становится намного проще, и именно здесь свое место занимает надежное техническое обслуживание валков на входе.

 Скачать материал
Авторское право @ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Все права защищены.


 English
 русский
 Español
 عربى