Пройдите через любой цех по производству стали, и вы увидите одну и ту же тихую драму: тридцатитонная балка, висящая на опорах, слесарь, приседающий с лентой и уровнем, крановщик, ожидающий одобрения, которое занимает слишком много времени. Выравнивание – это когда график, безопасность и качество размеров сталкиваются одновременно. Это также момент, когда дополненная реальность незаметно перестала быть новинкой на выставках и начала завоевывать свое место в реальных торговых залах.
Мы потратили более двух десятилетий на создание станков для сталелитейных заводов, поэтому склонны смотреть на новые технологии через довольно практичную призму: помогают ли они людям, выполняющим работу, и говорят ли они правду о металле, который перед ними? С этой точки зрения AR — это не магия и не маркетинг. Это способ показать модели, где на самом деле находится сталь.
Контент
По своей сути AR накладывает цифровую модель на изображение с камеры планшета, телефона или умных очков в реальном времени. В контексте производства эта модель обычно представляет собой сборку САПР, модель BIM или облако точек, полученное лазерным сканером. Оператор видит осевые линии, базовые плоскости, центры отверстий и целевые положения, плавающие в правильном месте в пространстве, прикрепленные к физической конструкции перед ним.
Меняется не геометрия; это разговор. Вместо того, чтобы один геодезист зачитывал цифры бригаде монтажников, все в лифте могут видеть одно и то же отклонение в один и тот же момент. Несоответствие, которое раньше обнаруживалось после сварки, теперь обнаруживается до первой прихватки. А поскольку каждую проверку можно зафиксировать в виде снимка экрана или журнала измерений, документация пишется сама по ходу работы.
Единственное, чего стоит придерживаться: дополненная реальность — это уровень представления поверх измерений, а не самостоятельный измерительный прибор. Доверие к нему полностью зависит от фактов, на которые он ссылается.
Наложение модели на балку, колонну или ферму выявляет ошибки ориентации, отклонения развала и несоосность отверстий под болты, хотя еще остается место для регулировки с помощью домкрата или натяжения цепи. Для сильно жестких элементов это разница между десятиминутной коррекцией и ремонтом резаком.
Параллельность валков, посадка подушек и положение корпуса подшипника являются неумолимыми проверками на любом стане. AR не заменяет лазерный трекер или тахеометр, устанавливающий базовую линию, но делает результат разборчивым на полу: техник сразу видит, какой конец рулона выше и на сколько, вместо того, чтобы интерпретировать страницу координат.
Опубликованные исследования по контролю сварных конструкций с помощью AR указывают на постоянное преимущество: инспекторы упускают из виду меньше дефектов и более единообразно применяют критерии приемки. Когда рядом с самим соединением появляются символ сварного шва, приемочный допуск и запись предыдущего контроля, решение становится менее зависимым от памяти.
Проецирование положений отверстий и линий разреза на большие пластины сокращает время разметки, которое съедает график изготовления, и устраняет накопительную ошибку, которая возникает, когда размеры вручную выносятся по длинному элементу.
Вот та часть, которой опытные руки учатся быстро. AR достоверно покажет вам, что ролик имеет некруглую форму, что кольцо ролика имеет конус или что посадочное место подшипника не перпендикулярно своей оси. Это покажет вам с прекрасной ясностью. Это ничего не исправит. Точность готовой сборки по-прежнему определяется на этапе обработки на станке, где валок, кольцо, подушка или модельная пластина обтачиваются и шлифуются.
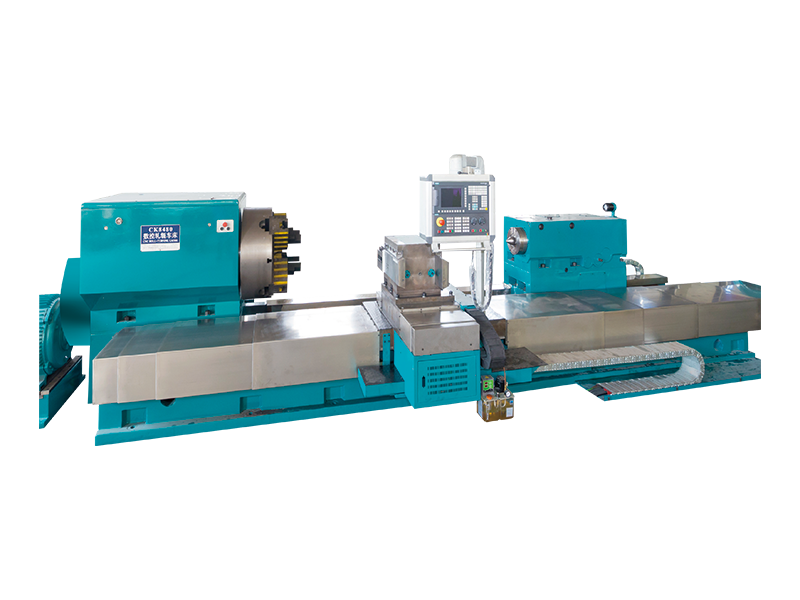
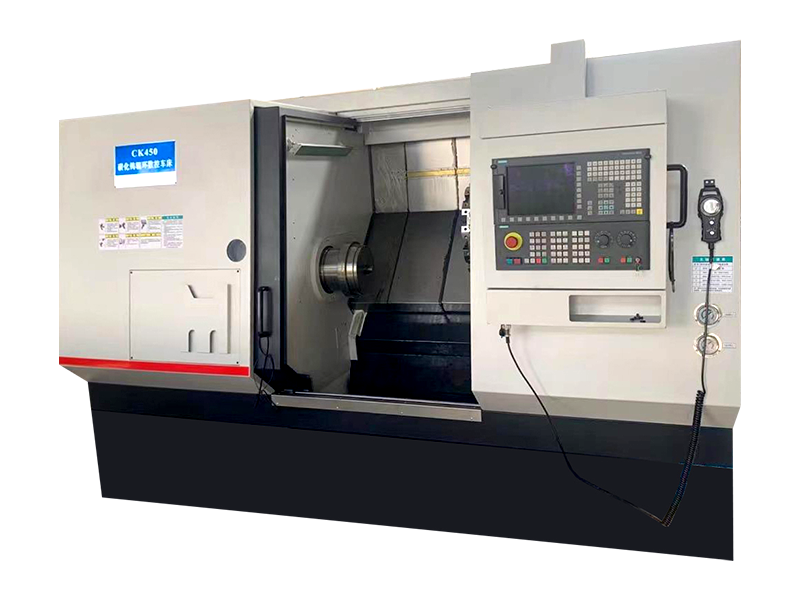
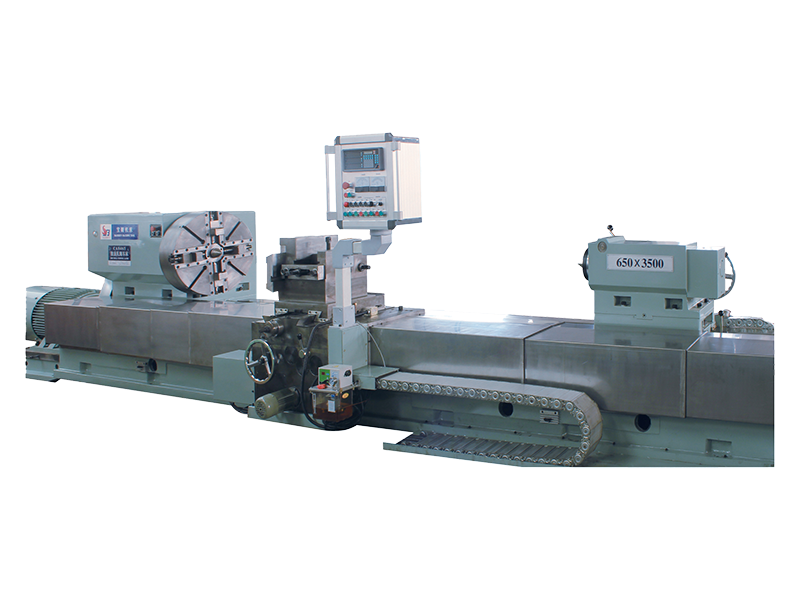
Геометрия станка переносится непосредственно на заготовку: биение шпинделя, прямолинейность направляющих, выравнивание задней бабки и термическая стабильность — все это оставляет свой след на детали. Вот почему мы продолжаем возвращаться к основам, когда клиенты спрашивают об интеллектуальных технологиях. Мощный токарно-карусельный станок, который сохраняет диаметр и чистоту поверхности на протяжении длинного реза, дает накладке AR нечто достойное сравнения. Просмотрите наш ассортимент мощных токарных станков с ЧПУ для точного диаметра и обработки поверхности, если вы хотите узнать, как определяется эта геометрия.
 Сверхмощный прецизионный интегрированный токарный станок с ЧПУ Мощный токарный станок с ЧПУ для обработки стальных валков, с большой производительностью заготовок и встроенной системой прокатки для точного диаметра и чистовой обработки поверхности. Посмотреть продукт →
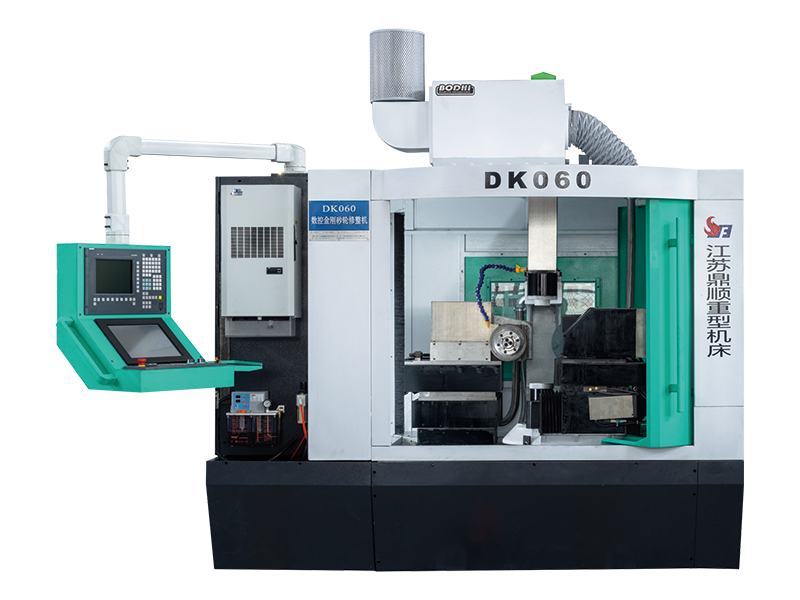
Шлифование играет ту же роль и для роликовых колец, где округлость и качество поверхности определяют, как кольцо сидит и как оно изнашивается при эксплуатации. Жесткая, термически стабильная шлифовальная машина обеспечивает округлость, которую позже подтверждает проверка параллельности; без него никакие цифровые наложения не смогут устранить этот разрыв.
 SK001-5 Интеллектуальный шлифовальный станок с ЧПУ высокой жесткости Прецизионный роликовый кольцевой шлифовальный станок для обработки стальных валков, предназначенный для обеспечения строгой округлости, диаметра и чистоты поверхности при работе с кольцами в тяжелых условиях. Посмотреть продукт →
Также растет признание многопроцессных машин, поскольку каждая дополнительная установка — это шанс изменить исходные данные. Токарная обработка, фрезерование и сверление на одной платформе сохраняет неизменность эталона от первого до последнего разреза, а это именно то, на что надеется инспекционная группа, работающая на последующих этапах.
Представленная ниже таблица не является аргументом для замены проверенных методов. Это описание того, где каждый подход имеет тенденцию быть наиболее сильным, взятое из работы, которую мы видим на сталелитейных заводах и в цехах тяжелой промышленности.
| Задача | Традиционный подход | AR-подход | Что меняется на полу |
|---|---|---|---|
| Перенос данных | Тахеометр плюс отмеченные контрольные точки | Те же контрольные точки, визуально наложенные друг на друга | Меньше настроек, общее понимание |
| Подготовка участников | Лента, уровень, отвес | Наложение модели на просмотр в реальном времени | Отклонение, наблюдаемое перед сваркой |
| Маркировка отверстий | Ступенчатые размеры вручную | Прогнозируемые позиции из CAD | Нет совокупной ошибки вдоль элемента |
| Параллельность рулонов | Показания лазерного трекера, интерпретация | Данные трекера отображаются на месте | Быстрая диагностика, более четкое решение |
| Проверка сварных швов | Бумажные критерии и опыт | Критерии, отображаемые на стыке | Более последовательные приемные звонки |
| Исполненная запись | Фотографии и примечания к руководству | Захваты с метками времени для каждого сустава | Отслеживаемость без дополнительных документов |
Ничто из этого не происходит в отрыве от оборудования. По нашему опыту, заводы, которые получают максимальную выгоду от цифровой центровки, — это те, которые также инвестируют в точность обработки на начальном этапе и в людей, которые ею управляют. Вот почему мы рассматриваем ввод в эксплуатацию на месте и обучение операторов как часть машины, а не как дополнительное послепродажное обслуживание.
Прагматичный путь — начать с одной повторяющейся работы: проверки сборки стандартного семейства деталей или центровки валков на одной клети стана. Измерьте, сколько времени занимает проверка сегодня, запустите ее с AR в течение месяца и сравните скорость доработок, а не коэффициент новизны. Если цифры верны, продлите его.
Что мы хотели бы добавить, со стороны станков, так это напоминание о том, что технология центровки повышает любую точность, уже существующую в вашем процессе. Хорошие валки, хорошо отшлифованные кольца и квадратные гнезда подшипников придают накладке приятную окраску. Небрежная геометрия дает ему постоянный аргумент. Если вы рассматриваете механическую сторону уравнения наряду с цифровыми инструментами, наши решения для станков для сталелитейных заводов — разумное место для начала этого разговора.

 Скачать материал
Авторское право @ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Все права защищены.


 English
 русский
 Español
 عربى