Во время планового осмотра стана-тандема холодной прокатки с пятью клетями оператор замечает тонкие следы вибрации на полосе от двух последних клетей. Край скатывается, и качество поверхности больше не соответствует автомобильным спецификациям. Валки растянуты, и диагноз известен: изношенные профили рабочих валков, непостоянная шероховатость и валковый цех, который не успевает за программой прокатки. На заводах по всему миру повторяется один и тот же сценарий — не потому, что сам завод неисправен, а потому, что узким местом стали вспомогательные службы вокруг него. Вывод прост: услуги стана холодного обжатия определяют, сколько полезной полосы производит стан.
Контент
Стан холодного обжатия уменьшает горячекатаную полосу до конечного калибра при комнатной температуре, что означает высокое давление прокатки, высокую скорость линии и жесткие допуски по толщине и форме. В таких условиях рабочие и опорные валки, втулки и кольца валков изнашиваются таким образом, что это напрямую влияет на качество продукции. Сервисная программа, реагирующая только на сбои, всегда будет отставать. Полная программа охватывает ремонт валков, техническое обслуживание колодок и подшипников, ремонт компонентов мельницы, а также процедуры измерений, позволяющие отслеживать каждое вмешательство.
| Зона обслуживания | Основная цель | Типичный эффект |
|---|---|---|
| Токарная обработка валков | Перед чистовой обработкой удалите изношенный поверхностный слой и восстановите профиль валка. | Более длительный срок действия кампании и меньшее количество замен роликов |
| Валковое шлифование | Определите окончательный диаметр, шероховатость и концентричность. | Постоянный контроль поверхности полосы и толщины |
| Обслуживание колодок и подшипников | Восстановите зазоры и устраните источники вибрации. | Сокращение незапланированных простоев на заводе |
| Ремонт деталей мельницы | Верните винты, направляющие коробки и цилиндры к первоначальным допускам. | Стабильный контроль зазора и более жесткие допуски по толщине |
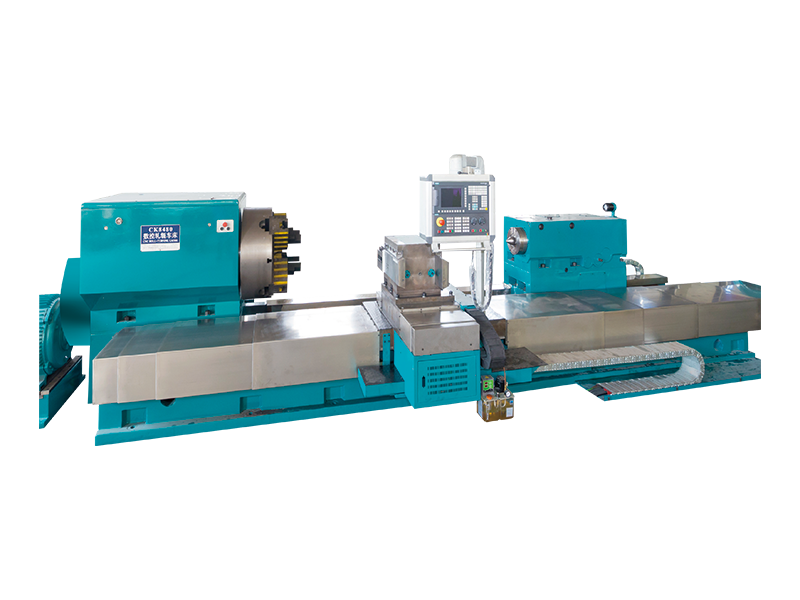
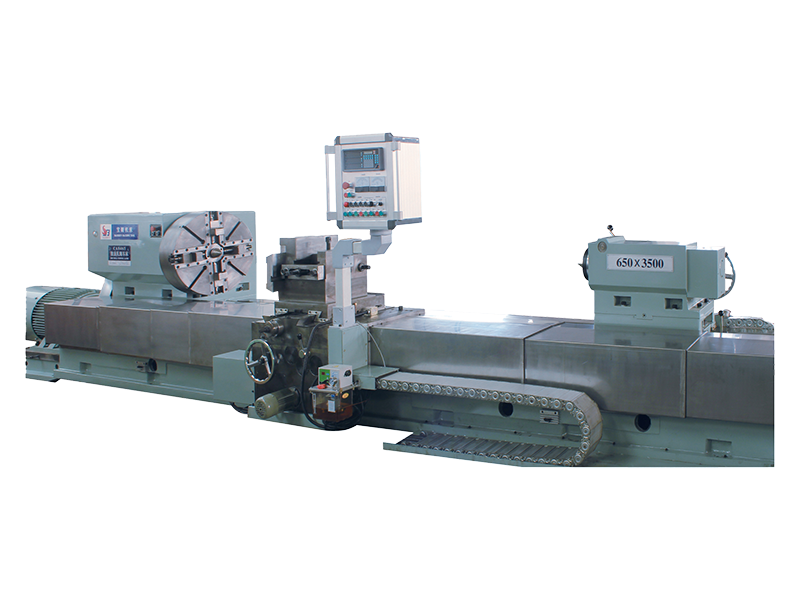
Восстановление валков обычно начинается на токарном станке. Токарная обработка удаляет изношенный, наклепанный слой и восстанавливает истинную геометрическую основу для последующего этапа шлифования. Для больших рабочих и опорных валков проблемой является не скорость, а жесткость. Валок массой в десятки тонн, опирающийся между центрами или на люнетах, должен обрабатываться без прогиба по всей длине ствола. Вот где мощные токарные станки с ЧПУ для точного диаметра и чистовой обработки поверхности сделать измеримую разницу между валком, который быстро возвращается в эксплуатацию, и валком, который несет скрытую конусность в операцию шлифования.
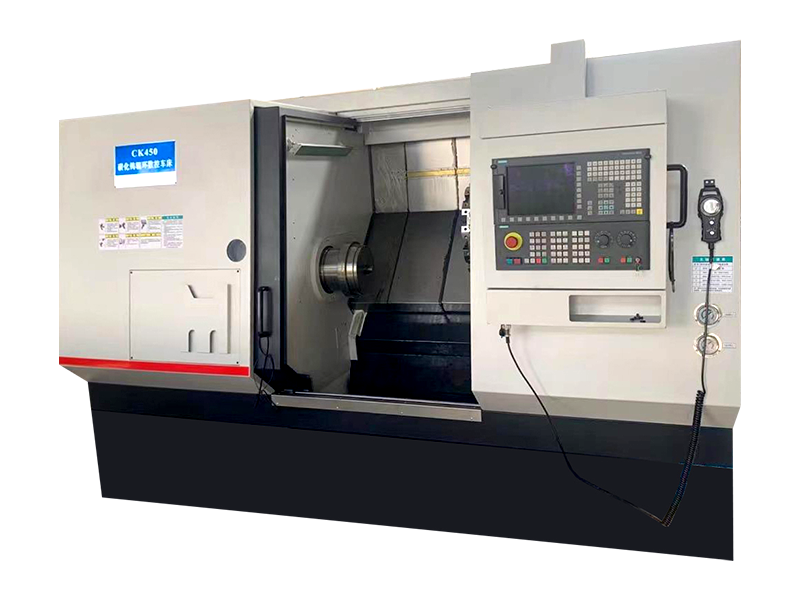
Управление ЧПУ добавляет еще один уровень надежности. После программирования профиля прокатки, включая выпуклость, конусность или специальные контуры, каждый проход повторяется в одних и тех же пределах, независимо от усталости оператора или навыков ручного труда. Поэтому современный цех холодной прокатки валков строит свою линию восстановления на базе токарного станка с ЧПУ большой производительности, который может поворачивать и поддерживать самые тяжелые валки, используемые на заводе.
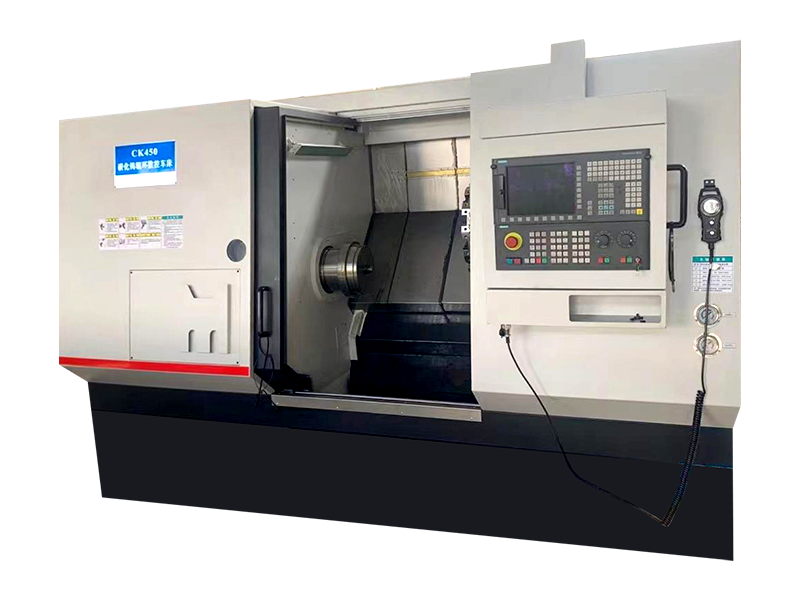
Для станов, чьи рабочие валки достигают верхнего предела диапазона размеров, эта модель является лучшим выбором: достаточный поворот для обработки больших диаметров, жесткие люнеты и автоматизированные циклы, которые обеспечивают предсказуемость времени обработки. В результате на шлифовальный станок поступает рулон с правильным профилем и равномерным удаленным слоем материала — ни больше, ни меньше.
Рабочие валки – не единственные элементы, нуждающиеся в ремонте. Кольца валков — кольца с термоусадкой или с механической блокировкой, используемые в некоторых конструкциях клетей проката — изнашиваются по-разному и требуют отдельного обращения. Втулки, удлинители валов и промежуточные валки шестивалковых станов также требуют точности профиля, но в более узком диапазоне. Эти компоненты склонны к вибрации во время резки, поскольку их секция жесткая, а область захвата ограничена. Токарный станок с ЧПУ с высоким крутящим моментом решает эту проблему, сочетая жесткий зажим с контролем, необходимым для обработки твердых материалов колец без вибраций.
 CK620 Тяжелый токарный станок с ЧПУ для обработки роликовых колец для обработки с высоким крутящим моментом Этот токарный станок устраняет вибрацию и вибрацию при обработке жестких роликовых колец с ограниченной зоной захвата, сочетая в себе жесткий зажим и высокий крутящий момент для твердых материалов колец. Он подходит для предприятий, которым требуется точный ремонт колец без полного программирования станков с ЧПУ для стандартных валков. Посмотреть продукт →
Конструкция CK620 обеспечивает жесткость на кручение и амортизацию, поэтому прерывистая резка твердых материалов не ухудшает качество обработанной поверхности. Для цехов, которые также обрабатывают стандартные цилиндрические валки и хотят избежать затрат на полное программирование станков с ЧПУ, токарные станки с цифровым дисплеем предлагают практическую альтернативу: их системы считывания обеспечивают точность диаметра и длины, в то время как оператор сохраняет прямое ручное управление.
Токарная обработка восстанавливает форму; шлифовка восстанавливает поверхность. После обточки валка или валкового кольца на этапе шлифования контролируются последние несколько микрон допуска — шероховатость, прямолинейность и округлость. На станах холодной прокатки, производящих открытые поверхности автомобилей или приборов, небольшие изменения шероховатости валков передаются непосредственно на полосу. Автоматизированные циклы шлифования исключают догадки, и станок повторяет один и тот же режим подачи и искрообразования от детали к детали.
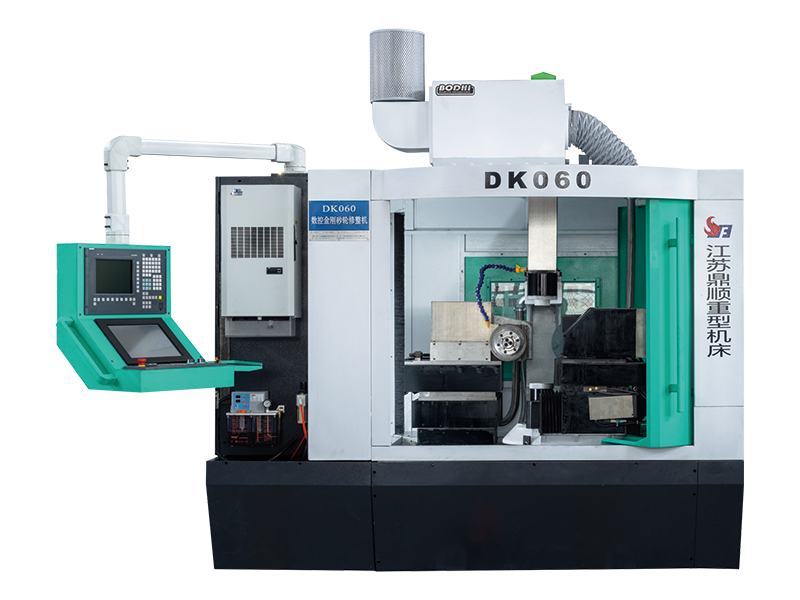
Вертикальный станок для шлифования колец с ЧПУ является распространенным выбором для восстановления колец, поскольку вертикальная ориентация упрощает загрузку, а ЧПУ может обрабатывать несколько диаметров и положений торцов за одну установку.
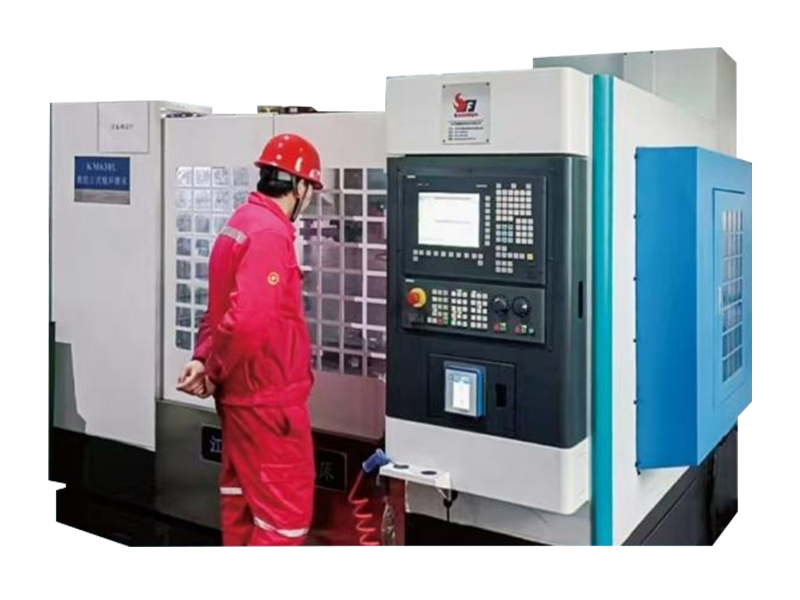 MK630L Вертикальный станок для шлифования роликовых колец с ЧПУ Вертикальная шлифовальная машина, предназначенная для грубого и безискрового шлифования колец из карбида вольфрама, с полностью закрытым кожухом для снижения шума и самоцентрирующимся гидравлическим приспособлением. Это повышает эффективность и удобство настройки по сравнению с традиционными горизонтальными машинами. Посмотреть продукт →
На станке этого класса оператор один раз позиционирует кольцо, выбирает программу шлифования, а все остальное делают шпиндель и круг. Измеримым результатом является однородное качество поверхности всей партии колец, а это означает, что на следующем стане наблюдается одинаковое поведение при каждой смене валков.
Независимо от того, строит ли завод собственный прокатный цех или передает работу сторонним организациям, возникают одни и те же вопросы. Разница в качестве между предложениями услуг обычно связана с машинами, стоящими за ними.
Ответы имеют значение, поскольку услуги стана холодного обжатия имеют прямой финансовый эффект. Рулон, который переворачивается и шлифуется в соответствии со спецификациями, возвращается на завод и производит больше тонн между кампаниями. Подушка, восстановленная с правильными зазорами, предотвращает вибрацию стана и отклонения качества полосы. Вот почему мы публикуем технические характеристики машин, рекомендации по применению и опыт обслуживания на сайт нашей компании вместо того, чтобы относиться к ним как к патентованным: надежность оборудования и глубина обслуживания идут рука об руку.
Если оценивать всю кампанию, хорошо выполненное обслуживание валков отражается на затратах завода на тонну.
Услуги стана холодного обжатия не являются закупкой товара. Это инженерный процесс, который связывает возможности машины с результатами производства. Заводы, которые проводят наиболее прибыльные кампании, обычно являются теми, чьи прокатные цеха (собственные или нанятые по контракту) рассматривают токарную обработку, шлифовку и техническое обслуживание как одну непрерывную дисциплину. Начните с проверки оборудования, выполняющего эти услуги. В большинстве случаев узким местом является не завод; это качество и последовательность инструментов, стоящих за ним.

 Скачать материал
Авторское право @ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Все права защищены.


 English
 русский
 Español
 عربى