Остановка стана из-за треснувшего валка обходится дороже, чем просто простой. Когда этот валок был запланирован на ремонт, но план технического обслуживания отстал, цепная реакция затрагивает операции литья, прокатки и отделки. Большинство прокатных станов не испытывают недостатка в работах по техническому обслуживанию, но зачастую у них отсутствует четкая программа технического обслуживания валков, которая бы согласовывала возможности оборудования с производственными приоритетами. Формальная программа меняет вопрос с «какой рулон выйдет из строя следующим» на «какой рулон обслуживается до того, как он выйдет из строя, и какие машины выполняют это обслуживание надежно».
Практическая программа обслуживания валков – это не стена процедур. Это система принятия решений, которая помогает сталелитейному заводу защитить свои наиболее ценные валки, запланировать правильное обслуживание в нужное время и выбрать станки, которые действительно могут восстановить валок до заданного допуска и состояния поверхности.
Контент
Неожиданные отказы рулонов часто являются симптомом неофициального подхода к техническому обслуживанию. Если валки заменяются только при появлении трещин или обнаружении дефектов поверхности, завод полностью берет на себя влияние на производство, качество продукции и затраты на складские запасы. Альтернативой является планирование износа валков, его систематическое отслеживание и предоставление оборудования, необходимого для противодействия ему, прежде чем он нарушит график прокатки.
Валок не является расходным материалом в том же смысле, что режущая пластина или подшипник. Это тяжелая и дорогостоящая деталь, срок службы которой зависит от нескольких взаимодействующих факторов: нагрузки качения, скорости, температуры, состава материала и качества восстановительных работ. Реалистичное планирование технического обслуживания начинается с отслеживания этих переменных для каждого критического рулона линии. Без регистрации истории валков каждое решение по техническому обслуживанию является приблизительным, и последствия этого приближения могут повлиять на производительность всего стана.
Один пример: на рабочем валке, за которым не ведется тщательный контроль, может возникнуть дефект поверхности, который все еще достаточно мал, чтобы его можно было исправить легким шлифованием. Если это будет обнаружено поздно, тот же рулон потребует гораздо большего удаления материала, что уменьшит его полезный диаметр, уменьшит количество оставшихся циклов восстановления и, в конечном итоге, сделает замену необходимой раньше. Правильно реализованная программа технического обслуживания валков меняет эту схему, устанавливая интервалы проверок на основе реальных эксплуатационных данных, а не расплывчатого графика, от которого слишком легко отмахнуться.
Переход от режима работы до отказа к плановому техническому обслуживанию дает заводу прогнозируемое представление о доступности валков. При работе с тяжелой сталью каждая неожиданная замена валков обходится не только бригаде технического обслуживания. Остановка может также привести к прерыванию работы тандемной линии, задержке графика разливки или необходимости дополнительного повторного нагрева слябов. Благодаря запланированной программе эти события становятся частью рабочего календаря завода, а не чрезвычайными ситуациями, которые каждую неделю отнимают у руководства время.
Звуковая программа не копируется с другого завода. Он учитывает численность валков, особенности износа стана, имеющиеся мощности обработки и коммерческие ограничения прокатываемого продукта. Основная структура обычно включает четыре элемента: инвентаризация и классификация рулонов, выбор стратегии технического обслуживания, проверка и мониторинг состояния, а также выполнение с использованием специального оборудования.
Первый шаг — узнать, какие броски несут наибольший риск. Рулон может иметь решающее значение, поскольку он напрямую влияет на качество полосы, или потому, что это самый дорогой товар в своей группе, или потому, что его получение требует длительного времени. Начните с таблицы классификации, основанной на стоимости и сложности замены. Эта простая матрица позволяет сконцентрировать ресурсы там, где отказ приведет к наибольшим потерям.
| Классификация | Степень износа | Стоимость замены | Рекомендуемый подход к техническому обслуживанию |
|---|---|---|---|
| Критический бросок | Высокий и частый | Высокий | Проверяйте через определенные промежутки времени; немедленно восстанавливайте, когда приближаетесь к пределу допуска |
| Стандартный рабочий рулон | Умеренный и предсказуемый | Умеренный | Профилактический ремонт в зависимости от произведенного тоннажа |
| Резервный рулон | Низкий, но длинный цикл | Очень высокий | Мониторинг состояния с плановым обслуживанием в течение длительного цикла |
| Запасной рулон | Переменная | Низкий | Ввод в эксплуатацию во время ремонта первичного рулона. |
Не все рулоны следует хранить одинаково. В терминологии технического обслуживания существует несколько широких стратегий:
На многих заводах лучше всего работает многоуровневая система. Опорные валки высокой стоимости можно контролировать с помощью подхода, основанного на состоянии, рабочие валки с сильной историей износа могут отслеживать профилактические интервалы, а валки низкой стоимости, которые мало влияют на конечный продукт, могут обслуживаться в ответ на это. Дело не в том, чтобы выбирать самую продвинутую стратегию для каждого броска, а в том, чтобы тратить часы обслуживания там, где они принесут наибольший эффект.
Одной из наиболее практичных частей программы технического обслуживания валков является определение пределов, при которых требуется обслуживание. Например, если рабочий валок имеет допуск на диаметр 0,05 мм и предел шероховатости поверхности Ra 0,4 мкм, эти цифры необходимо записать и сопоставить с измерительными возможностями цеха. То же самое относится к прямолинейности и концентричности. Должны быть выбраны такие допуски, которые могут постоянно достигаться на валково-шлифовальном или токарном станке, а не значения, которые технически желательны, но недостижимы с эксплуатационной точки зрения.
Установление четких приемочных значений предотвращает распространенный спор между производственными бригадами и бригадами технического обслуживания: желание работать вальцом дольше и необходимость поддерживать стабильное качество поверхности. Когда цифры определены в программе, переговоры заменяются рутинной практикой.
План технического обслуживания эффективен настолько, насколько эффективно оборудование, используемое для его выполнения. При снятии рулона с линии его необходимо перевернуть, отшлифовать или восстановить до состояния, близкого к новому рулону. Для сталелитейного завода это часто означает обработку больших, твердых или сложных деталей с очень жесткими допусками. Используемое оборудование может быть простым, например, обычный токарный станок, которым управляет квалифицированный мастер, или интегрированным, например, системой ЧПУ, которая поддерживает диаметр и качество поверхности в строго контролируемых пределах. Выбор влияет как на консистенцию восстановленных валков, так и на время, необходимое для каждого цикла восстановления.
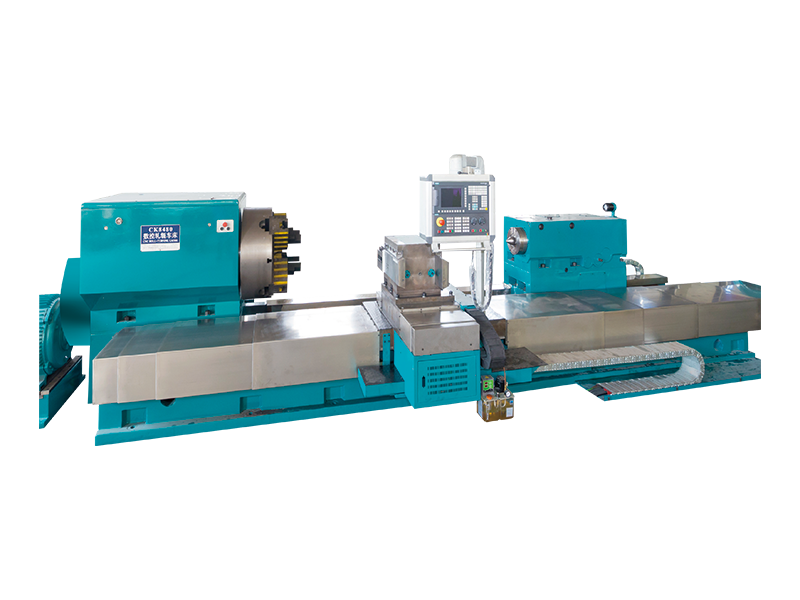
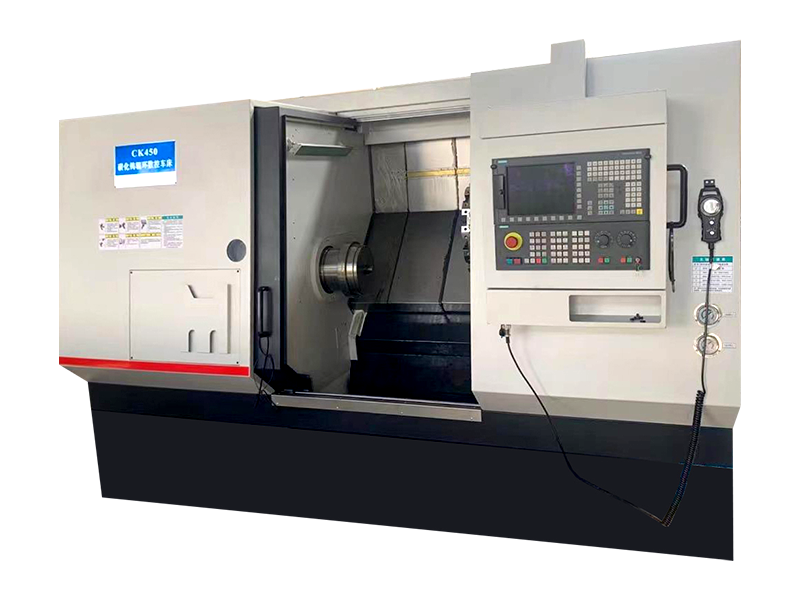
Черновая и чистовая обработка валков занимает центральное место в процессе восстановления. Специальный токарный станок с ЧПУ может удалить поврежденный слой с предсказуемой точностью размеров, одновременно корректируя профиль валков и улучшая качество поверхности. Для станов, обрабатывающих тяжелые и большие валки, сам токарный станок должен иметь соответствующую жесткость, мощность шпинделя и зажимную способность. При выборе станка обращайте внимание не только на его максимальный поворот и межосевое расстояние, но и на его способность сохранять точность при прерывистом резании и переменной глубине резания, которые часто встречаются при восстановлении кованых или литых валков.
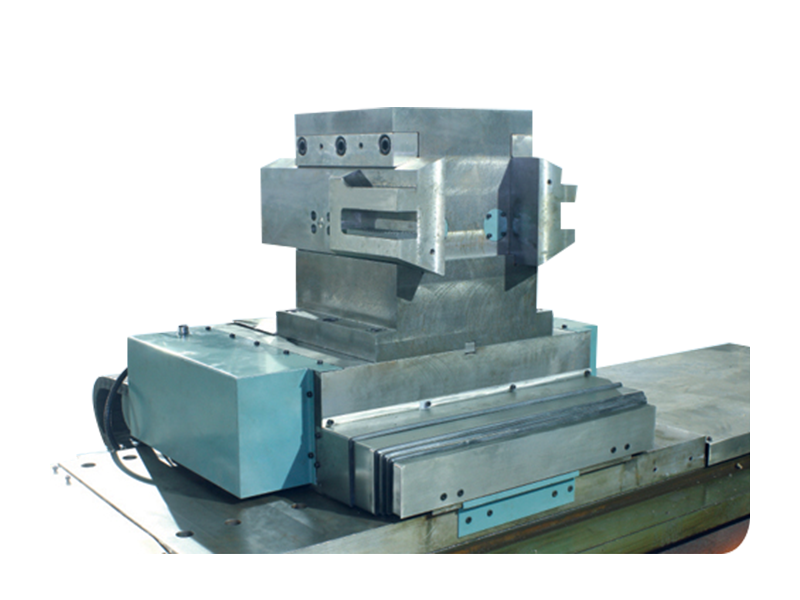 Токарный станок с ЧПУ для токарной обработки и восстановления валков Этот токарный станок с ЧПУ подходит для черновой и чистовой обработки валков, удаления поврежденных слоев, корректировки профиля и улучшения качества поверхности. Он отличается жесткостью и мощностью шпинделя для работы с тяжелыми и большими рулонами, сохраняя точность при прерывистой резке. Посмотреть продукт →
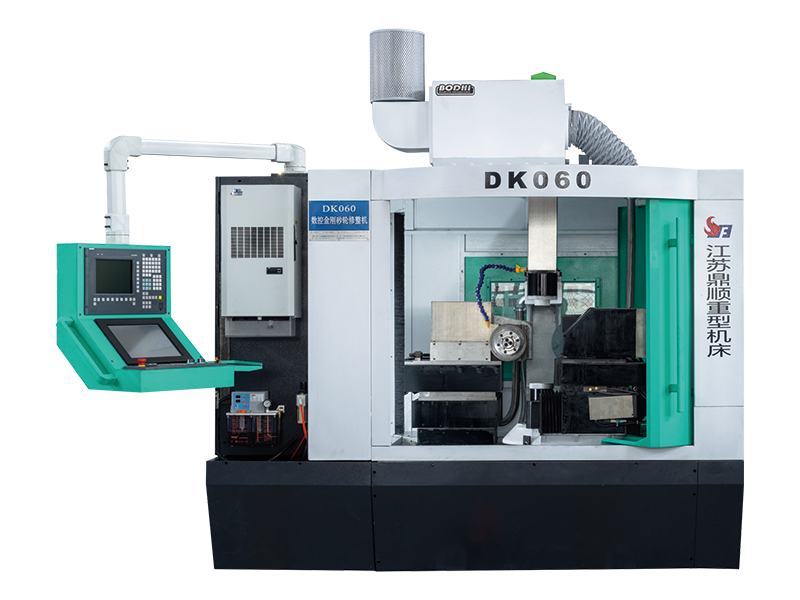
Кольца роликов, которые испытывают наиболее серьезные контактные напряжения, часто требуют шлифовки, а не просто токарной обработки. Вертикальный роликовый шлифовальный станок для колец может обеспечить высокую точность размеров и качество поверхности, необходимые для сохранения рабочих характеристик колец. Это также помогает сократить цикл восстановления, предоставляя оператору устойчивую платформу, которая не нарушает концентричность или форму, прежде чем кольцо вернется на мельницу. Шлифование часто является заключительным этапом, который определяет, достигнет ли отремонтированное кольцо требуемой шероховатости поверхности и допуска на профиль.
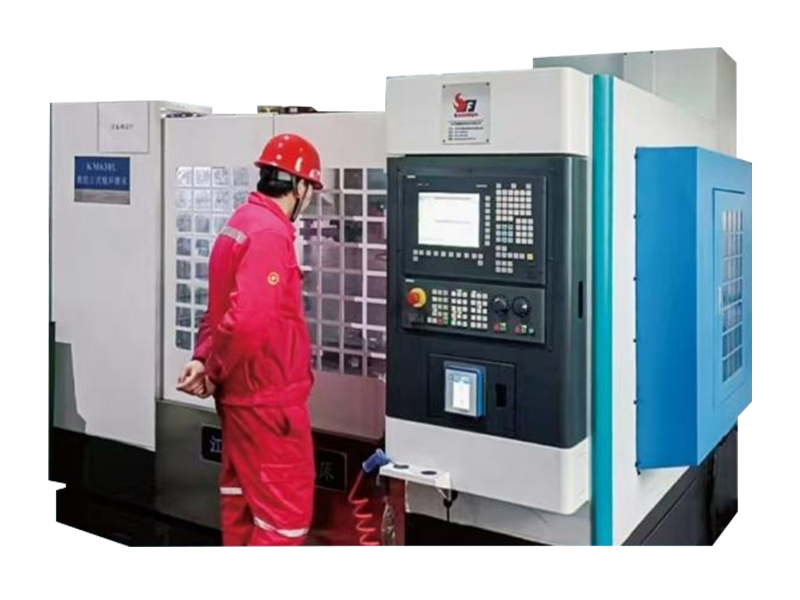 Вертикальный кольцевой шлифовальный станок с ЧПУ для прецизионного шлифования Этот вертикальный шлифовальный станок предназначен для шлифования роликовых колец из карбида вольфрама, используемых в высокоскоростном производстве проволоки. Он обеспечивает грубое, полутонкое, тонкое и безискровое шлифование внешнего круга и R-образной канавки с высокой эффективностью и полностью закрытой конструкцией для улучшения условий обработки. Посмотреть продукт →
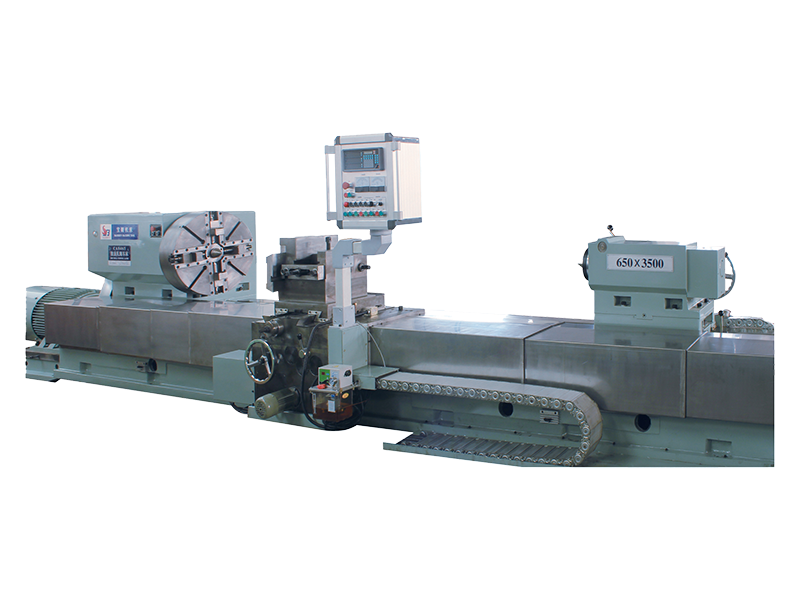
Когда кольца валков требуют удаления большего объема материала, процесс токарной обработки должен быть прочным и стабильным. Мощный токарно-кольцевой станок с ЧПУ, который может работать с высоким крутящим моментом при сохранении приемлемого уровня вибрации, может значительно сократить время обработки. Для собственной ремонтной мастерской сталелитейного завода возможность переключения между валком и кольцом ролика без ущерба для качества поверхности является основным преимуществом. Это также снижает необходимость отправки деталей во внешнюю мастерскую, что увеличивает время выполнения заказа и затраты на транспортировку в каждом цикле технического обслуживания.
 Высокий-Speed Steel Roller Rings CNC Roller Ring Lathe Этот сверхмощный токарный станок с ЧПУ предназначен для токарной обработки роликовых колец с высоким крутящим моментом, что позволяет эффективно снимать большие объемы материала, сохраняя при этом стабильность и качество поверхности. Это позволяет собственным мастерским переключаться между валками и кольцами без ущерба для качества отделки. Посмотреть продукт →
Программа обслуживания рулонов, которая внедряется в одночасье без отслеживания или обратной связи, редко работает. В течение первого года заводы обычно уточняют программу по мере накопления реальных данных. Первоначальные интервалы планирования могут быть скорректированы, критерии проверки могут быть ужесточены, а список оборудования может быть пересмотрен, чтобы решить, может ли одна машина выполнять несколько задач или необходим отдельный блок для определенного типа валков.
Главное — сделать каждый шаг измеримым: записать количество отремонтированных валков, измерить время между циклами восстановления и сравнить частоту незапланированных отказов до и после внедрения плана. Эти показатели обеспечивают возврат инвестиций, который легко объяснить руководству предприятия. Они также помогают заводу решить, когда инвестировать в дополнительные станки, такие как более крупный токарный станок с ЧПУ или более автоматизированный шлифовальный центр.
При работе программы мельница переходит из реактивного положения в плановое. Мастерская технического обслуживания больше не является местом, куда без предупреждения прибывают срочные ремонтные работы. Вместо этого мастерская планирует свою собственную работу в соответствии с скользящим графиком, и совокупность роллов становится еще одним ресурсом, которым можно управлять прозрачно и уверенно.
Программа технического обслуживания валков сталелитейного завода – это не единый документ. Это система, которая связывает состояние валков, график работы стана и возможности оборудования, выполняющего ремонт. Самые эффективные программы строятся на основе реальных эксплуатационных данных, а не шаблонов. Они начинают с четкой классификации критичности валков, затем применяют стратегию технического обслуживания, соответствующую фактическому риску, и, наконец, полагаются на машины, которые могут неоднократно достигать допусков.
Начните с небольшой, но важной группы булочек и запускайте на них программу в течение нескольких месяцев. Используйте результаты, чтобы распространить развертывание на остальную часть линии. Такой пошаговый подход придает командам технического обслуживания достаточную уверенность для последующей автоматизации процесса и предотвращает очень распространенную ошибку, связанную с попыткой внедрить строго формализованную систему в одночасье на заводе, который всегда работал реактивно.
В результате получается завод, на котором отказы валков больше не являются чрезвычайной ситуацией, где циклы ремонта короче и стабильнее, а оборудование, используемое для технического обслуживания, выбирается так, чтобы обеспечить точность, необходимую для современных прокатных операций.

 Скачать материал
Авторское право @ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Все права защищены.


 English
 русский
 Español
 عربى